

 中文简体
Rol Pelet Baja Paduan Berlesung Pipi
Cat:Baja paduan 20CrMnTi
Rol berlesung rol baja paduan memiliki keunggulan unik dan aplikasi spesifik yang menjadikannya berharga di berbagai industri. Desain permukaan ber...
See Details
Pabrik pelet tipe sekrup adalah mesin pelet yang menggunakan sekrup berputar atau mekanisme auger untuk memaksa bahan mentah — biasanya bahan pakan bubuk, biomassa, atau senyawa organik — melalui cincin mati yang tetap atau berputar di bawah tekanan dan gesekan tinggi. Tidak seperti pabrik pelet dengan cetakan datar di mana material ditekan ke bawah melalui pelat cetakan horizontal, desain tipe sekrup mengumpankan material secara radial atau aksial ke dalam saluran cetakan melalui aksi konveyor sekrup, memberikan tekanan umpan yang terus menerus dan konsisten yang berkontribusi terhadap kepadatan dan panjang pelet yang seragam. Cincin mati adalah komponen silinder yang menjadi inti dari proses ini — silinder baja berdinding tebal yang dilubangi dengan lubang yang dirancang secara presisi di mana material yang dikompresi diekstrusi untuk membentuk pelet individual.
Dalam pabrik pelet tipe sekrup, cetakan cincin biasanya diam sementara penggulung internal berputar melawan permukaan bagian dalam cetakan, atau sebagai alternatif, cetakan berputar sementara penggulung tetap tidak bergerak — konfigurasi mana pun menghasilkan gaya tekan yang diperlukan untuk mendorong material melalui lubang cetakan. Cincin mati baja tahan karat telah muncul sebagai bahan cetakan pilihan dalam banyak aplikasi karena kombinasi ketahanan korosi, kepatuhan keamanan pangan, kekerasan permukaan, dan karakteristik keausan yang unggul pada bahan umpan abrasif. Memahami desain, sifat material, dan faktor operasional yang mengatur kinerja ring die sangat penting bagi operator dan manajer pengadaan yang ingin memaksimalkan kualitas pelet, hasil, dan masa pakai die.
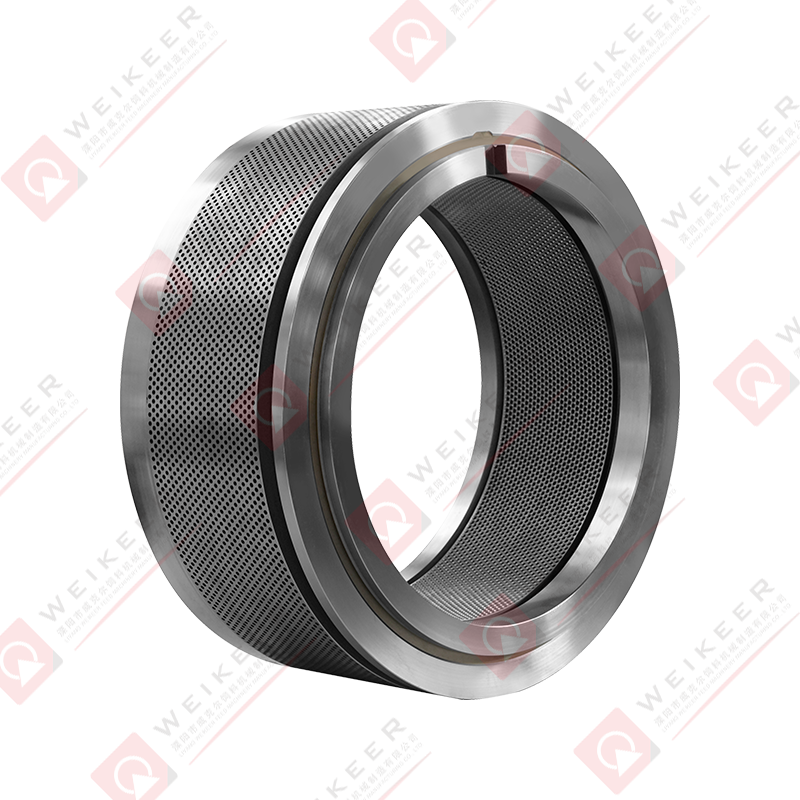
Cincin mati untuk pabrik pelet secara historis dibuat dari baja paduan bermutu — biasanya 20CrMnTi, 42CrMo, atau baja perkakas serupa yang dikarburasi dan diberi perlakuan panas — yang menawarkan kekerasan permukaan tinggi setelah perawatan dan ketahanan aus yang memadai untuk pelet pakan ternak standar. Namun, cetakan cincin baja tahan karat telah memperoleh pangsa pasar yang signifikan dalam pakan akuatik, makanan hewan, farmasi, dan aplikasi pelet nutraceutical khusus di mana cetakan baja paduan mempunyai keterbatasan yang secara langsung berdampak pada kualitas produk, kepatuhan terhadap peraturan, dan biaya operasional.
Keuntungan mendasar dari baja tahan karat adalah ketahanannya terhadap korosi. Cincin baja paduan mati, terlepas dari perlakuan kekerasan permukaannya, rentan terhadap pembentukan karat bila terkena formulasi umpan dengan kelembaban tinggi, pengondisian uap, bahan garam seperti tepung ikan dan bahan tambahan laut, atau komponen umpan yang bersifat asam. Kontaminasi karat pada pakan ternak – khususnya pada aplikasi makanan akuatik atau makanan hewan peliharaan – menimbulkan risiko serius terhadap keamanan pangan dan kualitas produk. Nilai baja tahan karat seperti 316L, 304, atau martensit 440C menghilangkan korosi sepenuhnya, memungkinkan cetakan dibersihkan dengan air dan deterjen di antara proses produksi tanpa pembentukan karat selama penyimpanan atau di antara shift.
Nilai baja tahan karat martensitik — khususnya 440C dan variannya — adalah yang paling banyak digunakan untuk cetakan cincin karena menggabungkan karakteristik ketahanan korosi baja tahan karat dengan kemampuan untuk mencapai kekerasan permukaan yang tinggi melalui perlakuan panas. Baja tahan karat 440C dapat mencapai nilai kekerasan Rockwell sebesar HRC 58–62 setelah pengerasan dan temper, mendekati kekerasan yang dapat dicapai pada cetakan baja perkakas paduan konvensional sekaligus menawarkan ketahanan korosi yang jauh lebih unggul. Hal ini menjadikannya pilihan praktis untuk aplikasi yang menggabungkan bahan pakan abrasif dengan formulasi yang kaya kelembapan atau agresif secara kimia.
Tidak semua kualitas baja tahan karat memiliki kinerja yang sama dalam servis ring die. Pemilihan grade yang sesuai harus menyeimbangkan ketahanan terhadap korosi, kekerasan yang dapat dicapai, kemampuan mesin untuk pengeboran lubang, dan biaya. Perbandingan berikut mencakup nilai yang paling umum ditentukan dalam pembuatan cetakan cincin pabrik pelet.
| Kelas | Ketik | Kekerasan Maks (HRC) | Ketahanan Korosi | Aplikasi Khas |
| 440C | Martensit | 58 – 62 | Bagus | Pakan akuatik, makanan hewan, bahan abrasif |
| 420 | Martensit | 50 – 55 | Sedang | Pakan umum, unggas, ternak |
| 316L | Austenitik | 25 – 30 (bekerja keras) | Luar biasa | Pelet farmasi, nutraceutical, kimia |
| 304 | Austenitik | 20 – 28 (bekerja keras) | Sangat bagus | Garis food grade dengan tingkat abrasi rendah dan sangat penting bagi kebersihan |
| 17-4PH | Pengerasan Curah Hujan | 38 – 44 | Sangat bagus | Spesialisasi berkekuatan tinggi mati, abrasi sedang |
Untuk aplikasi pabrik pelet yang paling menuntut yang menggabungkan bahan mentah abrasif dengan bahan lembab atau bahan laut, baja tahan karat martensit 440C memberikan keseimbangan optimal antara kekerasan dan ketahanan terhadap korosi. Nilai austenitik seperti 316L dan 304 lebih disukai jika diperlukan ketahanan maksimum terhadap korosi dan bahan kimia dan bahan umpan tidak terlalu abrasif — kekerasannya yang lebih rendah membuatnya tidak cocok untuk pelet abrasif tanpa keausan lubang yang cepat. Nilai pengerasan presipitasi seperti 17-4PH menawarkan opsi perantara yang berguna di mana diperlukan kekerasan sedang dan ketahanan korosi yang baik tanpa mencapai kekerasan penuh 440C.
Geometri lubang cetakan adalah parameter desain paling penting yang menentukan kualitas pelet, konsumsi energi, laju keluaran, dan masa pakai cetakan. Bahkan variasi kecil dalam desain lubang mempunyai konsekuensi terukur terhadap kekerasan pelet, kadar air, pembentukan butiran halus, dan indeks ketahanan – yang merupakan metrik kualitas utama yang dinilai oleh produsen pakan dan pelanggan.
Diameter lubang cetakan dipilih agar sesuai dengan diameter pelet target untuk jenis pakan dan spesies hewan tertentu. Diameter umum berkisar dari 1,5 mm untuk pakan udang dan mikro-akuatik hingga 12 mm atau lebih besar untuk pakan ruminansia dan kuda. Rasio kompresi — rasio panjang lubang efektif (panjang kerja) terhadap diameter lubang — mengatur derajat kompresi yang diterapkan pada material saat melewati cetakan. Rasio kompresi yang lebih tinggi menghasilkan lebih banyak gesekan dan panas, meningkatkan kekerasan dan daya tahan pelet, tetapi juga meningkatkan konsumsi energi dan menghasilkan lebih banyak keausan gesekan pada permukaan cetakan. Rasio kompresi yang umum berkisar antara 6:1 hingga 12:1 untuk pakan ternak, dengan pakan akuatik memerlukan rasio yang lebih tinggi yaitu 10:1 hingga 15:1 untuk mencapai stabilitas air yang dibutuhkan oleh perilaku makan ikan dan udang.
Geometri saluran masuk di bagian atas setiap lubang cetakan secara signifikan mempengaruhi karakteristik aliran material dan efisiensi energi. Lubang masuk yang lurus tanpa chamfering menghasilkan tegangan geser yang tinggi pada pintu masuk lubang, yang dapat menyebabkan pembentukan butiran halus yang berlebihan dan pembentukan pelet yang tidak konsisten. Profil entri countersunk atau chamfer — ceruk berbentuk kerucut yang dikerjakan pada permukaan saluran masuk setiap lubang — memandu material dengan lancar ke dalam zona kompresi, mengurangi hambatan masuk, meningkatkan keseragaman aliran material, dan memperpanjang masa pakai cetakan dengan mendistribusikan keausan secara lebih merata ke seluruh permukaan saluran masuk. Sudut dan kedalaman talang dioptimalkan untuk formulasi umpan spesifik dan distribusi ukuran partikel campuran bahan mentah.
Susunan dan kepadatan lubang di seluruh permukaan cetakan menentukan rasio luas terbuka cetakan — persentase permukaan cetakan yang terdiri dari bukaan lubang versus material cetakan padat. Rasio area terbuka yang lebih tinggi meningkatkan kapasitas keluaran tetapi mengurangi integritas struktural dinding cetakan antar lubang. Untuk cetakan cincin baja tahan karat yang biaya materialnya lebih tinggi daripada baja paduan, perancang cetakan dengan hati-hati mengoptimalkan kepadatan pola lubang untuk memaksimalkan hasil sambil mempertahankan ketebalan dinding cetakan yang memadai untuk mencegah retak di bawah tekanan tekan siklik dari operasi pelet. Pola lubang terhuyung-huyung mencapai rasio area terbuka yang lebih tinggi daripada pengaturan inline dengan diameter lubang yang sama dan merupakan standar di sebagian besar desain ring die modern.
Saat memesan pengganti atau baru cincin baja tahan karat mati untuk pabrik pelet tipe sekrup , spesifikasi dimensi yang tepat harus disediakan untuk memastikan kesesuaian dan kinerja yang benar. Ketidaksesuaian dimensi antara cetakan dan rangka pabrik pelet menyebabkan getaran yang berlebihan, distribusi tekanan roller yang tidak merata, dan kegagalan cetakan dini.
Cincin baja tahan karat baru memerlukan prosedur pembobolan yang cermat sebelum menjalankan bahan produksi pada kapasitas penuh. Melewatkan atau terburu-buru dalam proses pembobolan adalah salah satu penyebab paling umum dari kegagalan cetakan dini, penyumbatan lubang, dan kualitas pelet awal yang buruk. Prosedur pembobolan berfungsi untuk memoles permukaan lubang cetakan, membentuk lapisan pelumasan yang konsisten, dan menstabilkan cetakan secara termal dalam kondisi pengoperasian sebelum cetakan tersebut mengalami tingkat tegangan produksi penuh.
Prosedur pembobolan standar untuk cetakan cincin baja tahan karat baru dimulai dengan menjalankan campuran bahan berminyak kasar — biasanya campuran dedak halus atau serbuk gergaji yang dicampur dengan minyak nabati dengan kandungan minyak sekitar 5–8% — melalui cetakan dengan laju pengumpanan rendah dan pengurangan celah roller selama 20 hingga 40 menit. Campuran pelumas-abrasif ini sekaligus memoles permukaan lubang cetakan dan mengendapkan lapisan oli pelindung yang mengurangi gesekan logam-ke-logam selama jam-jam awal pengoperasian. Kesenjangan roller harus dikurangi secara bertahap menuju izin pengoperasian selama jam pertama produksi, dan laju pengumpanan bahan produksi ditingkatkan secara bertahap selama dua hingga empat jam pertama pengoperasian daripada langsung ditingkatkan hingga kapasitas penuh.
Cincin mati baja tahan karat berkualitas tinggi mewakili investasi modal yang signifikan, dan masa pakainya sangat ditentukan oleh seberapa baik pemeliharaannya antara dan selama produksi berjalan. Praktek pemeliharaan yang konsisten dapat memperpanjang masa pakai cetakan dua kali lipat atau lebih dibandingkan dengan cetakan yang diabaikan.

Rol berlesung rol baja paduan memiliki keunggulan unik dan aplikasi spesifik yang menjadikannya berharga di berbagai industri. Desain permukaan ber...
See Details
Baja paduan 20CrMnTi memberikan kekuatan tarik dan ketangguhan, sehingga roller cocok untuk aplikasi tugas berat. Desainnya dapat membantu meminima...
See Details
Roller 20CrMnTi dengan desain alur diagonal adalah komponen khusus yang dibuat dari baja paduan 20CrMnTi berkualitas tinggi. Roller ini dirancang u...
See Details
Roller 20CrMnTi dengan kerutan melengkung adalah komponen berkinerja tinggi yang terbuat dari baja paduan 20CrMnTi yang tahan lama. Desain melengku...
See Details
Rol baja bantalan dengan ujung terbuka dan desain bergelombang adalah komponen kokoh yang terbuat dari baja bantalan berkualitas tinggi, yang diran...
See Details
Roller GCr15 dengan desain alur diagonal adalah komponen rekayasa tinggi yang terbuat dari baja bantalan GCr15, yang dikenal karena kekuatan dan da...
See Details
Struktur ujung tertutup meningkatkan daya tahan dan memberikan penahanan bahan yang lebih baik, sehingga mengurangi risiko tumpahan. Desain yang ko...
See Details
Rol baja pegas dengan permukaan berlesung pipit adalah komponen berkinerja tinggi yang dirancang untuk penanganan material yang efektif. Terbuat da...
See Details
Roller 100Cr6 dengan desain alur diagonal adalah komponen khusus yang dibuat dari baja pegas berkualitas tinggi. Konstruksi roller 100Cr6 yang koko...
See Details
Terbuat dari baja pegas 100Cr6 berkualitas tinggi, memberikan kekerasan dan ketahanan aus yang luar biasa. Desain permukaan melengkung yang unik me...
See Details
Add: Jalan Zhongdali No.12, Taman Industri Xinbei, Kota Daibu, Liyang, Jiangsu, Cina.

Phone: +86-13901498718

Tel: +86-0519-87306996

Email: alicezy@wkejx.com
Hak cipta © by Liyang Weikeer Pabrikan Mesin Pakan Co.Ltd. Rights Reserved.
 Pabrik Pelet Meninggal Produsen
苏ICP备17039119号